上装下卸活性炭吸附箱
白灰窑在石灰石煅烧分解、物料进料、成品出料以及窑体热风循环的全过程中,会持续产生大量烟气,烟气内部混杂石灰石粉末、生石灰细颗粒、燃料燃烧后形成的烟尘,整体粉尘浓度偏高,烟气带有确定温度,部分粉尘颗粒硬度较高,还有轻微吸潮结块的特性。白灰窑除尘器作为对应工况的除尘装置,核心依靠物具体以实际为主固分离原理对窑炉尾气进行净化处理,降低尾气中悬浮固体颗粒物含量,让排放气体符合环境管控相关规范,同时对散落的石灰粉料进行集中回收归集。
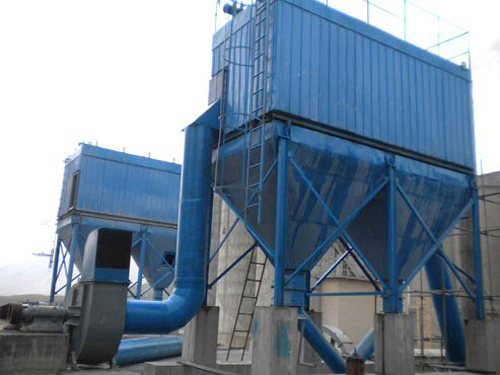
整套设备由烟气导流管路、前置降温缓冲腔体、主过滤箱体、脉冲清灰系统、下部储灰斗、引风排风组件以及电气控制模块共同组成,各个单元有序衔接构成的除尘闭环系统。白灰窑排出的高温烟气首先通过密闭管道导入除尘器前端,前置缓冲结构可以对高温气流进行适度降温,削弱高温气流对内部核心过滤部件的直接冲击,同时让烟气中大粒径石灰粉尘依靠自身重力 沉降,完成销量好道粗过滤工序,减轻后续滤料的过滤负荷。经过初步沉降后的混合气流向上进入主过滤箱体内部的独立仓室。
箱体内部均匀布置滤袋与支撑骨架,滤料在选材上充分考量白灰窑粉尘硬度好、易受潮板结的特点,具备(以实际报告为主)、耐温、不易粘堵的物理属性。含尘气体穿过滤料纤维层时,细小的石灰粉末被拦截在滤袋外侧表面,经过滤料孔隙过滤后的洁净空气汇集至设备上部净气腔,在引风机的牵引作用下经由排气管道向外排出。随着设备持续运行,滤袋外侧堆积的粉尘层会不断增厚,设备内部气流阻力随之上升,因此设备配备全自动脉冲清灰机构保护持续作业。
脉冲清灰系统以压缩空气作为动力来源,由可编程控制器设定固定运行程序,按照既定时间周期向各组滤袋反向喷射压缩气流,瞬时气流带动滤袋产生震动,附着在滤袋表面结块的石灰粉尘随之脱落,沿着仓室内壁滑落至下方密闭灰斗当中。整套清灰流程全程自动化执行,无需人工实时值守操作,控制器可根据白灰窑启停状态、烟尘排放量灵活调整喷吹间隔与单次喷气时长,适配窑炉不间断连续生产的节奏。底部灰斗采用密封式,堆积的石灰粉体可定期统一清运,避免卸料过程中出现二次扬尘,造成物料浪费与区域粉尘扩散。
在整体结构方面,白灰窑除尘器充分贴合石灰烧制车间的现场使用环境。设备箱体采用密封焊接加工工艺,接缝位置加装密封配件,防止带压烟气从缝隙处外泄;箱体采用分仓式布局,单个仓室可独立关闭检修,其余仓体依旧保持正常除尘工作,不会因为设备局部维保导致整条窑炉生产线暂停运转。设备底座与支撑框架做加固创新服务处理,能够抵御窑炉风机震动、车间行车作业带来的小幅晃动,延长设备整体使用寿命。烟气管道转弯位置增设(以实际报告为主)防护层,抵御较石灰粉尘长期高速冲刷带来的磨损损耗,提升管路系统的实用程度。
该除尘装置可适配竖式白灰窑、回转式白灰窑等主流石灰煅烧设备,既能处理窑炉主烟道集中排出的大量高温烟气,也可用于上料口、出料口、筛分环节产生的无组织扬尘收集。针对窑炉烟气中偶尔出现的水汽、微量腐蚀性介质,设备内部箱体做了防护涂层处理,滤料也做了(以实际报告为主)改性处理,调节粉尘吸潮黏附堵塞滤袋的问题,减少零部件频繁换的频次。日常运维工作内容相对简单,仅需要定期检查空压机供气压力、查看滤袋有无破损堵塞、清空灰斗积存物料、校验控制程序参数即可,对现场操作人员的要求较为平和。
从生产与环境双重角度来看,白灰生产产生的石灰粉末颗粒细小、扩散能力好,飘散在车间内部不仅会影响现场作业视线,还会附着在窑炉风机、传动轴承、电气开关等设备表面,加速机械磨损与电路故障。除尘器将分散的粉尘统一收集,净化后的气体平稳排放,一方面优化了生产车间的作业环境,另一方面回收的石灰粉料还可以二次归入生产流程,提升原料整体利用率。
总而言之,白灰窑除尘器是为石灰煅烧行业量身的除尘设备,依托多级分离过滤模式、自动化脉冲清灰控制系统以及稳固的模块化箱体结构,针对性解决白灰窑高温、浓度较高、较粉尘的治理难题,凭借稳定的运行性能和简便的维护方式,满足白灰窑长期连续生产过程中的烟气净化需求,是石灰加工行业粉尘综合治理体系里 的基础配套设备。