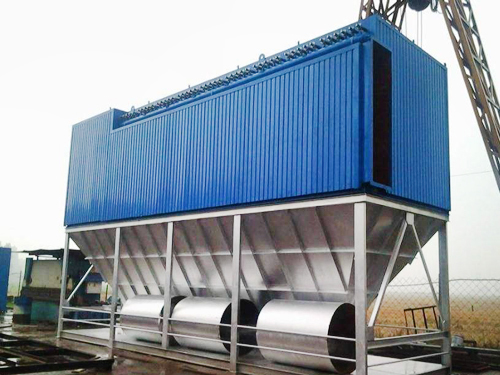
上装下卸活性炭吸附箱
热镀锌生产过程中,工件经过酸洗、助镀后浸入高温锌液,锌液表面与工件反应会产生大量烟气。这些烟气以氧化锌微粒和氯化铵分解物为主,颗粒极细且具有确定黏性,同时夹杂氯化氢、氨气等腐蚀性气体,若不加以收集处理,会侵蚀厂房钢结构与设备,并影响作业人员健康。镀锌厂用除尘器正是针对这一复合工况的除尘设备,以脉冲袋式除尘器为主体,配合(以实际报告为主)、(以实际报告为主)与防结露,实现镀锌车间烟气的净化处理。
一、镀锌车间产尘特点
镀锌车间的产尘点主要集中在锌锅、助镀槽、酸洗槽及钝化槽等部位。锌锅是主要的产尘源,锌液温度通常在 430 至 480 摄氏度之间,工件浸入时助镀剂中的氯化铵受热分解,与锌液反应产生大量白色烟雾,主要成分为氧化锌微粒、氯化锌及氯化铵颗粒,粒径多在微米级,部分亚微米颗粒难以捕集。助镀槽在工件进出时会产生含氯化铵的酸雾与水蒸气。酸洗槽产生氯化氢或硫酸酸雾,具有较强腐蚀性,通常采用洗涤塔单独处理,不纳入袋式除尘系统。钝化槽产生含铬或无铬钝化剂的气雾。
锌烟的特点是颗粒细、黏性大,容易附着在滤袋表面形成致密粉层,清灰难度较高。烟气中含有的氯化铵具有吸湿性,在温度低于露点时会吸潮结露,与粉尘结合形成黏稠物,导致糊袋。氯化氢、氨气等腐蚀性气体在潮湿环境下会加速滤袋与金属部件的腐蚀。此外,锌粉属于可燃性金属粉尘,在确定浓度下存在爆炸风险,需要采取(以实际报告为主)与(以实际报告为主)措施。
二、系统构成与工作原理
镀锌厂除尘系统通常由集气罩、输送管道、袋式除尘器、引风机与排气筒组成。锌锅上方设置固定顶吸罩或侧吸罩,捕集锌液表面升起的烟气。顶吸罩捕集效率较高,但需考虑工件吊装空间;侧吸罩不影响吊装操作,但需较大风量。助镀槽可采用槽边吸风或密闭罩。各产尘点烟气经管道汇入主风管,管道需保持确定风速,防止细粉尘沉降。
含尘气体进入袋式除尘器后,在下部灰斗或进风室流速降低,部分较粗颗粒在重力作用下沉降,细颗粒随气流上升进入过滤室,被滤袋外表面拦截。洁净气体透过滤袋进入净气室,经引风机由排气筒排出。随着滤袋表面积灰增厚,设备阻力上升,脉冲清灰系统按设定时序触发电磁脉冲阀,压缩空气瞬间喷入滤袋内部,使滤袋膨胀并产生反向气流,将表面粉尘层吹落至灰斗,经卸灰阀排出。收集的氧化锌与氯化铵粉尘可集中回收处理。
三、滤料选型与(以实际报告为主)
镀锌厂除尘器的滤料需同时满足(以实际报告为主)(以实际报告为主)、(以实际报告为主)与(以实际报告为主)要求。聚四氟乙烯覆膜滤料表面光滑、(以实际报告为主)(以实际报告为主),氧化锌与氯化铵粉尘不易黏附,清灰较为透彻,是锌烟治理的常用选择。基布可选用涤纶针刺毡或 PPS 聚苯硫醚,PPS 滤料耐温约 190 摄氏度,且酸碱性好腐蚀性能好,适合含腐蚀性气体的工况。滤料中混纺导电纤维或碳纤维,使滤袋具备(以实际报告为主)性能,表面电阻控制在安然范围内,导出粉尘摩擦产生的静电电荷,防止锌粉积聚引发燃爆。
除尘器本体的(以实际报告为主)同样重要。箱体内壁、花板、灰斗等接触含湿腐蚀性烟气的部位,可采用环氧(以实际报告为主)涂层、衬胶或不锈钢材质,延长设备使用寿命。压缩空气气包与脉冲阀也需做好(以实际报告为主)处理。灰斗可设置伴热或蒸汽加热装置,外层保温,防止氯化铵吸潮结露后在灰斗内板结搭桥,保护排灰顺畅。
四、(以实际报告为主)与安然措施
锌粉属于可燃性金属粉尘,除尘器需采取相应的(以实际报告为主)措施。滤袋采用(以实际报告为主)材质,设备整体 接地,接地电阻符合规范要求,取消静电积聚。除尘器箱体设置泄爆片或泄爆门,内部发生燃爆时及时释放压力,保护设备结构。电气元件选用(以实际报告为主)型,脉冲阀、控制仪等符合(以实际报告为主)等级要求。灰斗设置料位监测,防止积灰过高。检修时应先停机通风,确认内部无粉尘云积聚后再进行操作。
五、运行与维护
日常运行中应重要监控除尘器压差与烟气温度。压差持续升高时,检查滤袋是否糊袋、清灰系统是否正常。锌烟黏性大,可适当提高喷吹压力或缩短清灰周期,增强清灰效果;若糊袋严重,可采用高温气体在线清灰或拆下滤袋处理。烟气温度应保持在露点以上,防止氯化铵吸潮结露,冬季或停机重启时尤其注意保温与预热。
定期检查滤袋完好性,发现破损及时换,避免含尘气体短路排放。脉冲阀定期检查膜片与线圈,发现漏气及时换。灰斗积灰定期排出,卸灰阀保持密封,防止漏风结露。(以实际报告为主)涂层如有破损应及时修补,防止腐蚀性气体侵蚀箱体。接地装置定期检测,确认(以实际报告为主)性能 。
镀锌厂用除尘器以(以实际报告为主)(以实际报告为主)(以实际报告为主)滤料、(以实际报告为主)(以实际报告为主)配置与防结露,应对热镀锌工序的锌烟与腐蚀性烟气工况,是镀锌车间粉尘治理与职业健康防护的重要设备。